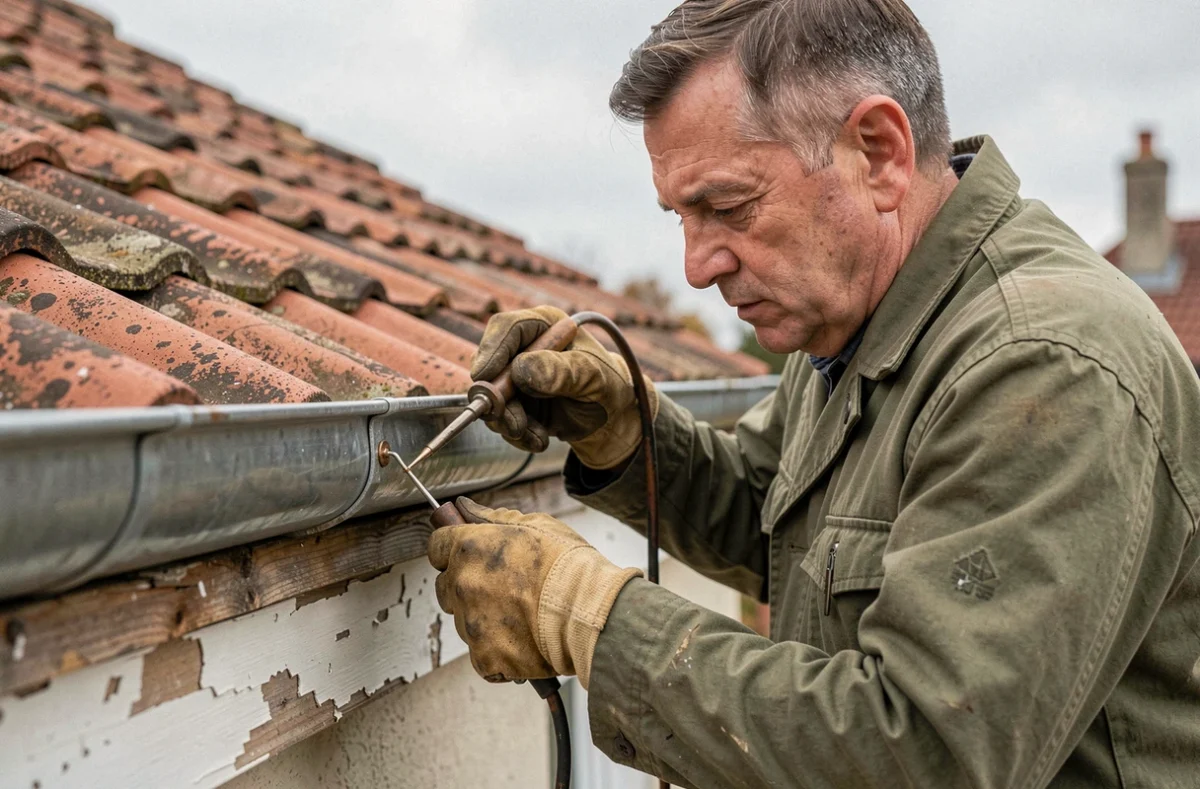
Souder des gouttières en zinc sans brûler la peinture ni le support, c’est d’abord une question de température maîtrisée et de préparation rigoureuse. Le zinc fond vers 419 °C, mais le brasage tendre sur gouttière se réalise autour de 250 °C : rester dans cette plage protège le métal de base, les surfaces peintes adjacentes et la volige en dessous.
Ce n’est pas la soudure elle-même qui pose problème dans la majorité des interventions, c’est la chaleur mal contrôlée et la surface mal préparée.
Identifier le type de zinc avant de toucher au fer à souder
Toutes les gouttières qui ressemblent à du zinc ne se traitent pas de la même façon. Un zinc naturel, un zinc prépatiné et un acier galvanisé peint peuvent avoir un aspect proche, mais leurs exigences divergent dès la préparation.
Le zinc naturel accepte le décapant acide classique et l’étain sans difficulté. Le zinc prépatiné porte une finition de surface traitée en usine : un décapant agressif ou une chauffe excessive abîment cette couche visible, et aucune retouche facile n’existe sur le chantier. Sur un acier galvanisé peint, le problème se dédouble : la peinture brûle si on dépasse la zone de travail, et la couche de zinc galvanisé dégage des fumées dès qu’elle chauffe.
Avant d’intervenir, identifier précisément le matériau change la méthode, le décapant et les précautions à prendre pour le support.
Préparer la surface : l’étape qui conditionne la tenue du joint
Sur une gouttière en zinc, le brasage tendre n’accroche pas sur une surface oxydée, grasse ou humide. La préparation n’est pas une formalité : c’est elle qui décide si le joint tient six mois ou dix ans.
- Nettoyage mécanique : poncer ou gratter la zone à souder jusqu’à obtenir un métal brillant. Une laine d’acier fine ou un abrasif doux convient sur zinc ; éviter les disques agressifs qui rayent en profondeur et fragilisent la feuille.
- Application du décapant : enduire la zone propre avec un décapant compatible zinc (flux acide pour zinguerie). Le décapant dissout les oxydes résiduels et facilite la capillarité de l’étain. Ne pas en mettre sur les zones peintes adjacentes : il attaque les finitions.
- Séchage complet : toute trace d’humidité crée des projections dès que le fer chauffe. Sur une gouttière exposée à la pluie, attendre que la surface soit parfaitement sèche, ou essuyer avec un chiffon sec et patienter.
- Protection des zones peintes proches : couvrir avec du ruban de masquage haute température ou un chiffon humide les surfaces peintes situées à moins de dix centimètres de la zone de soudure.
Sur un zinc prépatiné, utiliser uniquement les produits recommandés par le fabricant. Un flux universel peut tacher ou dégrader la finition prépatinée de façon irréversible.
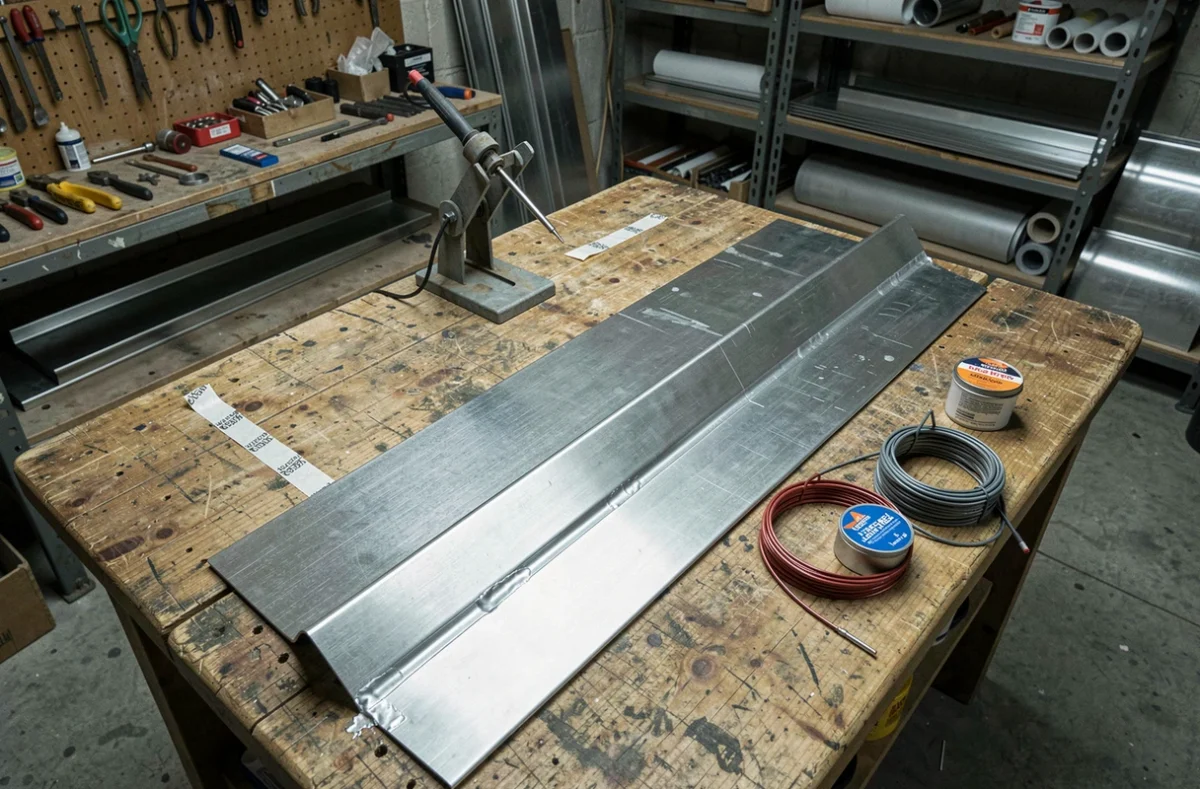
Température et matériel pour braser le zinc sans le brûler
Le brasage tendre du zinc se réalise avec un fer à souder puissant (au moins 80 à 100 W) ou un chalumeau réglé en flamme douce. La plupart des zingueurs professionnels préfèrent le fer à souder électrique sur gouttière : il donne un contrôle fin de la température et élimine le risque de flamme nue à proximité d’une volige ou d’une sous-toiture.
La baguette d’apport utilisée est de l’étain (alliage étain-argent ou étain pur, sans plomb pour les chantiers récents). L’étain fond nettement en dessous du point de fusion du zinc, ce qui permet de créer un joint étanche sans jamais approcher la température à laquelle le zinc lui-même se déforme ou se vaporise.
Quelques repères pour rester dans la bonne plage :
- L’étain doit fondre au contact de la pièce chauffée, pas au contact du fer directement : si on doit appuyer la baguette sur le fer pour la faire fondre, la pièce n’est pas assez chaude.
- Si le zinc prend une teinte blanchâtre ou terne autour de la zone de travail, la chauffe est trop forte ou trop longue : déplacer le fer immédiatement.
- Un cordon qui se rétracte ou forme des billes indique un manque de flux ou une surface insuffisamment propre, pas un problème de température.
Ce que le support risque concrètement et comment l’en préserver
La volige, la planche de rive ou le chevron situé juste derrière la gouttière peut s’enflammer si la chaleur passe à travers le zinc ou si une flamme touche le bois directement. Ce risque est faible avec un fer à souder bien réglé, mais réel avec un chalumeau sur une gouttière encrassée ou mal fixée qui laisse un espace entre la pièce et l’outil.
Sur un chantier où la sous-toiture ou la volige n’est pas visible depuis la gouttière, inspecter le support avant tout travail à chaud : vérifier qu’il n’y a pas de débris secs, de nid d’insectes ou de mousse accumulée dans l’angle gouttière-bois. Une courte surveillance après la soudure permet de s’assurer qu’aucune chaleur résiduelle ne continue à agir sur le bois.
Pour une gouttière posée sur un bandeau peint, placer une feuille de tôle fine ou un carton épais humide entre la gouttière et le bandeau pendant la soudure. La peinture cloque dès que la chaleur traverse : même une soudure bien menée peut brûler la peinture sur la face arrière si aucune protection n’est en place.
Finition et reprise de peinture sur zinc soudé
Une fois le joint refroidi, éliminer les résidus de flux au chiffon humide ou à l’eau : les décapants acides laissent une trace corrosive si on ne les nettoie pas. Sur zinc naturel, la zone brasée se fond dans la patine avec le temps. Sur zinc prépatiné ou gouttière peinte, la retouche est plus délicate.
Sur acier galvanisé peint, une peinture ordinaire n’adhère pas durablement sans préparation. Il faut une peinture spéciale galva ou un primaire d’adhérence compatible, appliqué sur une surface dégraissée et légèrement poncée. Le résultat varie selon l’âge de la galvanisation (une galvanisation neuve adhère moins bien qu’une surface légèrement vieillie) et selon le produit utilisé : suivre les indications du fabricant de la peinture retenue.
Sur zinc naturel soudé, une retouche avec une peinture zinc est possible mais souvent inutile : le zinc forme naturellement une couche protectrice par oxydation. Intervenir sur la finition a surtout du sens quand la gouttière est visible depuis le sol et que l’aspect compte autant que l’étanchéité.